讲一个我们跟了三次的滑块工单。件不大,但每次返工都是现场拆机器,印象很深。
一、这个件是什么
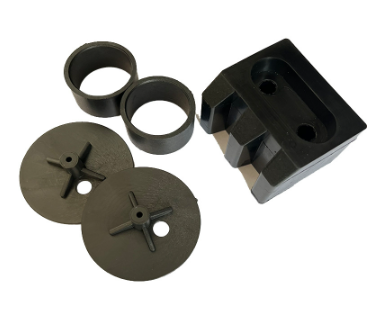
一条自动化包装线,链条带动托盘走,托盘底下有两块耐磨滑块压在铝导轨上,来回直线滑动,要求低摩擦、不卡、不要磨损铝导轨。滑块尺寸 60×30×8,中间两个安装沉头孔,底面是滑动面。
二、第一次:用了普通 POM,三个月磨出槽
客户第一次拿图来,说”做 POM 滑块”。我们按普通共聚 POM-C 板切了、CNC 出底面,装机看着没问题。
三个月后客户回来:滑动面磨出了一道深约 0.5mm 的槽,托盘下沉,产品定位开始飘。拆开看,POM 底面发亮、局部磨成镜面,导轨上反而没怎么伤——POM 自己磨掉了。
原因不复杂:滑块是连续高频摩擦,普通 POM 的耐磨寿命在这种工况下不够。
三、第二次:换 POM+PTFE,还是不行
第二次我们建议上 POM+PTFE 改性料(PTFE 填充降摩擦),做了一批。这次摩擦声小了,但又出了新问题:POM+PTFE 料偏软,滑块受托盘压力后底面被压出永久变形,两个安装孔周围塌下去,装上去晃动。
而且 POM+PTFE 料不是硬滑,是”偏绵”的滑,重载工况下支撑性不足。
四、第三次:定了 POM 硅油改性 + 底面工艺优化
最后定的是硅油填充改性 POM,刚性比 POM+PTFE 好,自润滑又比普通 POM 强,重载下不会压塌。
加工上同步优化了两个细节:一是底面高转速精铣,保证光洁度与平面度,避免局部应力集中;二是切割前板材先 80℃ 烘一晚去应力,防止滑块翘曲,装到导轨上中间悬空导致加速磨损。
五、装机反馈
换上这一批后跑了半年,客户反馈滑动面有均匀磨亮但没出沟槽,托盘高度没变化。铝导轨上也没有划痕——这是 POM 滑块该有的样子:自己慢慢磨,不伤对磨面。
六、这件事的教训
- 普通 POM 适合静载、低频滑动的结构件,连续高频摩擦要上改性料。
- 加 PTFE 的 POM 摩擦系数低但偏软,重载会压塌,不是越滑越好。
- 滑块类零件,底面光洁度和去应力工艺比材料牌号更影响寿命——板材翘着装机,什么料都白搭。
- 选材不是一次定死,要结合实际磨损反馈迭代调整。
本文为恒图致远典型生产工艺记录,用于说明选材与加工思路,非特定客户项目数据。具体参数以实际工单为准。